Vijesti iz industrije
 Oct 29, 2026
 Objavio Administrator
Anodizacija ili premazivanje prahom: Kako odabrati pravu površinsku obradu za precizne aluminijske dijelove
Zašto obrada površine odlučuje o izvedbi preciznih aluminijskih dijelova
Precizni aluminijski dijelovi rijetko kvare samo zbog osnovne legure. Kod većine kvarova na terenu površinski sloj je slaba točka: završna obrada koja se ljušti pod vibracijama, istroši na kliznom sučelju ili korodira nakon nekoliko mjeseci slanog spreja ili skladištenja u vlažnom okruženju. Za inženjere i timove za nabavu, obrada površine je ključna funkcionalna odluka koja oblikuje trajnost, električno ponašanje, točnost dimenzija i ukupne troškove. To nije kozmetička naknadna misao.
Dva procesa dominiraju tržištem aluminijskih komponenti koje se koriste u automobilskoj elektronici, industrijskim robotima i bespilotnim letjelicama: eloksiranje i premazivanje prahom. Oba štite aluminij učinkovito, ali djeluju na bitno različite načine. Anodiziranje stvara oksidni sloj iz samog metala, dok premazivanje prahom veže polimerni sloj na površinu. Odabir pogrešnog može dovesti do preranog trošenja, sukoba tolerancija, blokiranih navoja ili neočekivanog povećanja proračuna nakon što su uzorci već strojno obrađeni.
Ovaj vodič uspoređuje oba procesa iz praktične perspektive pronalaženja izvora. Objašnjava kako svaki od njih radi, gdje svaki ima dobre rezultate, kako izbor utječe na uske tolerancije, koji pogon košta i kako uskladiti tretman sa stvarnim radnim uvjetima. Cilj je pomoći vam u određivanju završne obrade za vaš aluminijski dijelovi od prve revizije crteža umjesto otkrivanja problema tijekom provjere valjanosti.
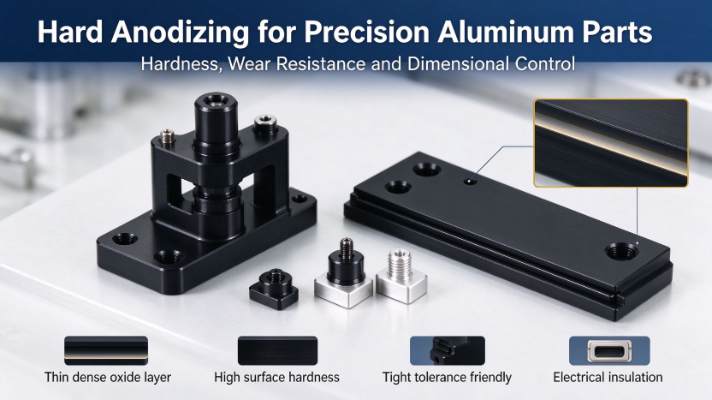
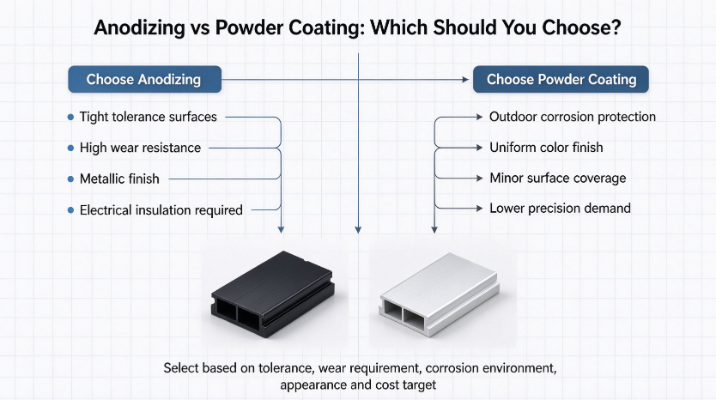
Brzi odgovor: Anodizacija je obično bolji izbor za funkcionalne površine s malom tolerancijom, električnu izolaciju i otpornost na habanje. Premazivanje u prahu općenito se preferira za gustu, jednoliku zaštitu na vanjskim dijelovima i za visoke zahtjeve u boji i teksturi.
Kako funkcionira eloksiranje aluminija i gdje se uklapa
Elektrokemijski princip
Anodiziranje je elektrokemijski proces u kojem aluminijski dio djeluje kao anoda u kupki kiselog elektrolita. Pod kontroliranom strujom, naponom i temperaturom, kisik se spaja s aluminijem na površini i tvori porozni sloj aluminijevog oksida. Ovaj film je dio osnovnog metala, a ne zasebni premaz, tako da se ne ljušti u konvencionalnom smislu. Pore se zatim mogu zapečatiti ili ispuniti bojom kako bi se postigao širok raspon boja i poboljšana svojstva protiv korozije. Budući da se film uzgaja iz podloge, prianjanje je izvrsno, a postupak odgovara dijelovima koji moraju zadržati svoje rubove, niti i strojno obrađenu geometriju netaknutima.
Uobičajeni tipovi za precizne komponente
- Standardna anodizacija tipa II: Relativno tanak film koji nudi dobar izgled, širok raspon boja i pouzdanu zaštitu od korozije. To je uobičajeni izbor za kućišta okrenuta prema potrošačima i nosače opće namjene.
- Tvrda anodizacija tipa III: Deblji i gušći film visoke tvrdoće, prikladan za klizne površine, značajke vodilica, sučelja pokretača i dijelove izložene opetovanom trenju.
Snage za precizne aluminijske komponente
- Izvrsno prianjanje, jer film raste iz podloge umjesto da sjedi na njoj.
- Visoka površinska tvrdoća i otpornost na habanje, posebno kod tvrdog anodiziranja.
- Dobra otpornost na koroziju u većini zatvorenih i umjereno agresivnih okruženja.
- Izrada tankog filma koja zadržava uske tolerancije dimenzija kada je rast pravilno kompenziran.
- Površinska električna izolacija, koja je korisna za značajke ugradnje i dizajn uzemljenja.
- Metalna tekstura s čistim, postojanim izgledom na strojno obrađenim površinama.
Ograničenja za planiranje
- Obojeni završni slojevi mogu izblijediti pod dugotrajnom izloženošću UV zračenju, tako da nisu idealni za dugotrajnu vanjsku upotrebu.
- Pokrivenost može biti neujednačena u dubokim šupljinama i oštrim unutarnjim kutovima, gdje je protok elektrolita ograničen.
- Konzistenciju boje postaje teže kontrolirati na složenim geometrijama i šaržama miješanih legura.
- Proces ne može sakriti poroznost, ogrebotine ili tragove obrade. Teži ih otkriti.
Tvrdo eloksiranje zaslužuje posebnu napomenu za precizan rad. Folija dijelom raste u originalnu površinu, a dijelom prema van, pa se mijenjaju dimenzije na obje strane dijela. Crteži moraju uzeti u obzir ovo povećanje kritičnih promjera, navojnih značajki i područja presovanja. U suprotnom ispravno obrađeni dio još uvijek može pasti izvan tolerancije nakon što je gotov.
Premazivanje aluminijskih dijelova prahom: postupak i snage
Kako je premaz izgrađen
Premazivanje prahom nanosi suhi, fino mljeveni polimerni prah na aluminijsku površinu pomoću elektrostatskog naboja, tako da se čestice ravnomjerno privlače na uzemljeni dio. Obloženi dio zatim ulazi u peć za stvrdnjavanje, gdje se prah topi, teče i kemijski povezuje u kontinuirani film. Budući da otapalo ne isparava tijekom stvrdnjavanja, proces proizvodi niske hlapljive emisije u usporedbi s mnogim sustavima tekućeg premazivanja. Rezultat je debeli, jednolični sloj koji skriva male površinske nedostatke i pruža snažnu zaštitu od vlage i soli.
Osnovne prednosti za aluminijske komponente
- Vrhunska otpornost na koroziju, posebno za rad na otvorenom i pri visokoj vlažnosti.
- Širok raspon mat, sjajnih, teksturiranih boja i boja s metalik efektom ujednačenog izgleda.
- Deblji film koji vizualno pokriva manje mrlje i lagane tragove strojne obrade.
- Dobra otpornost na udarce i otpornost na pucanje tijekom rukovanja.
- Niske hlapljive emisije i općenito povoljan ekološki profil.
Ograničenja koja treba uzeti u obzir
- Konstrukcija premaza je puno deblja, što može gurnuti kritična prianjanja izvan tolerancije ako nije planirano u dizajnu.
- Narančina kora, uključci prašine i naslage rubova vjerojatniji su na oštrim kutovima i složenim profilima.
- Ultra čvrste funkcionalne površine, kao što su brtvene površine i precizni provrti, obično su maskirane ili isključene.
- Površinska tvrdoća je niža od tvrdog anodiziranja, pa je premaz lakše ogrebati u kliznom kontaktu.
Usporedba performansi jedna uz drugu
Tablica u nastavku sažima kako se dva procesa ponašaju u svojstvima koja najčešće pokreću odluke o specifikacijama. Ocjene su relativne i ovise o leguri, specifikaciji filma, kvaliteti brtvljenja i sustavu smole, tako da ih treba potvrditi u skladu s vašim zahtjevima ispitivanja.
| Vlasništvo | Anodiziranje | Premazivanje prahom |
|---|---|---|
| Otpornost na koroziju | Dobro, poboljšano pravilnim brtvljenjem | Izvrsno, posebno u slanim ili vlažnim uvjetima |
| Otpornost na habanje i ogrebotine | Vrlo visoka kod tvrdog anodiziranja, umjerena kod tipa II | Umjerene, duboke ogrebotine mogu otkriti osnovni metal |
| Električna izolacija | Snažan, oksidni sloj je izolator | Dobro, ovisi o debljini filma i kvaliteti stvrdnjavanja |
| Utjecaj tolerancije dimenzija | Mali do umjeren, rast se mora kompenzirati | Veća nakupina može premašiti uske tolerancije |
| UV stabilnost | Ograničeno za obojene završne slojeve, bolje za zapečaćene prozirne filmove | Dobar s kvalitetnim poliesterskim ili poliuretanskim sustavima |
| Izgled | Metalik izgled s prozirnim bojama | Neprozirna, široka paleta završnih obrada mat, sjaj i tekstura |
| Otpornost na kemikalije | Dobar protiv blagih kemikalija, slabiji u jakim alkalnim medijima | Dobro, ovisi o sustavu smole |
| Maksimalna radna temperatura | Uglavnom ovisi o postojanosti legure i oksida | Obično ograničeno smolom, često ispod 150 stupnjeva Celzijusa za standardne sustave |
| Izvedivost popravka | Teško, dijelovi se obično skidaju i ponovno obrađuju | Moguće s retuširanjem, ali slaganje boja je izazovno |
Utjecaj tolerancije dimenzija
Tolerancija dimenzija je područje gdje je izbor najvažniji za precizne dijelove. Tanak anodni film tipa II ima mali učinak na većinu značajki, ali tvrdo eloksiranje i premazivanje prahom dodaju mjerljivu debljinu koja se mora oduzeti od nominalnog dizajna. Uobičajena pogreška je strojno obraditi do konačne veličine crteža, a zatim otkriti da gotovi dio više ne odgovara svojoj spojnoj komponenti. Dobro vođeni projekti navode je li svaka dimenzija izmjerena prije ili nakon površinske obrade i prema tome maskiraju funkcionalne površine.
Scenariji primjene u automobilskoj industriji, robotici i UAV komponentama
Svaka industrija postavlja različite zahtjeve za aluminijske površine. Pravi završetak ovisi manje o općoj reputaciji, a više o tome gdje se dio nalazi, što ga dodiruje i koliko dugo mora preživjeti. Sljedeći scenariji odražavaju uobičajene obrasce projekta.
Automobilski precizni aluminijski dijelovi
Kućišta kamere, nosači senzora i hladnjaci suočeni su sa zahtjevom za dijeljenjem. Unutarnje obloge i ukrasni poklopci imaju prednosti eloksiranja tipa II ili finog teksturiranog premaza prahom za izgled. Strukturalnim dijelovima i dijelovima u blizini pogonskog sklopa često je potrebno čvrsto eloksiranje na spojnim površinama i premaz otporan na koroziju na izloženim površinama. Nosači senzora također zahtijevaju stabilne dimenzije, tako da se konstrukcija premaza mora potvrditi prema sučelju za montažu prije puštanja u promet. U automobilskim programima, završna obrada koja prolazi testiranje slanog spreja, ali pomiče nosač senzora za nekoliko desetinki milimetra, još uvijek je neispravan dio.
Aluminijske komponente industrijskog robota
Kućišta zglobova, dijelovi krajnjeg efektora i montažni okviri rade u radionicama gdje su uljna magla, prskanje rashladne tekućine i često rukovanje uobičajeni. Klizna i rotirajuća sučelja pogoduju tvrdoj anodizaciji zbog svoje otpornosti na trošenje i malog rizika od ljuštenja. Strukturalni okviri koji se nikada ne dodiruju spojnim dijelovima mogu se premazati prahom za kemijsku toleranciju i jednostavno čišćenje. Zahtjevi za izolaciju na mjestima ugradnje elektronike često čine anodizirane površine prirodnim, jer oksidni sloj sprječava neželjeni električni kontakt.
Aluminijski okvir i strukturni dijelovi UAV-a i drona
Okviri drona kombiniraju izloženost vanjskom prostoru, vibracije, sunčevu svjetlost i stalni pritisak kako bi težina bila niska. Premaz u prahu pruža snažnu vanjsku zaštitu i jasan identitet boja za kućište zrakoplova, dok eloksiranje odgovara preciznim spojevima ruku i sučeljima za pričvršćivanje kojima je potrebno stabilno prianjanje. Obojena anodizacija je loš izbor za dugotrajnu vanjsku upotrebu na suncu jer se boja može promijeniti tijekom vremena. Oba procesa dodaju masu, tako da bi film trebao biti uzet u obzir u proračunu težine, kao i u skupu tolerancija.
| Scenarij | Tipična područja dijelova | Preporučena završna obrada |
|---|---|---|
| Unutrašnja oprema automobila | Ukrasni poklopci, nosači ploča | Anodizacija tipa II or textured powder coating |
| Automobilski senzor i strukturni dijelovi | Nosači senzora, hladnjaci, putanje opterećenja | Tvrda anodizacija na funkcionalnim površinama, premaz na izloženim područjima |
| Spojevi i pokretni dijelovi robota | Kućišta, klizne vodilice, sučelja aktuatora | Tvrda anodizacija |
| Okviri i kućišta robota | Montažni okviri, ormarići, poklopci | Bojanje u prahu |
| Školjke konstrukcije UAV-a | Vanjski pokrovi, izložene strukturne ploče | Bojanje u prahu with outdoor-rated resin |
| UAV precizni spojevi | Spojevi ruku, sučelja za pričvršćivanje | Anodiziranje with masking on fit surfaces |
Raščlamba razlike u troškovima
Troškovi površinske obrade potaknuti su više od cijene po kvadratnom centimetru. Postavljanje, postavljanje, maskiranje i prerada često čine veći udio u konačnoj ponudi nego sama kemija, posebno za male serije preciznih dijelova. Razumijevanje ovih pokretača pomaže kupcima da postave bolja pitanja prije usporedbe ponuda dobavljača.
Čimbenici koji utječu na cijenu eloksiranja
- Složenost dijelova, uključujući duboke rupe, unutarnje kanale i oštre kutove koji kompliciraju protok elektrolita.
- Specifikacija filma, budući da tvrdo eloksiranje zahtijeva dulje vrijeme procesa i strožu kontrolu kupke od tipa II.
- Zahtjevi za boju, jer bojanje dodaje korake procesa i provjere dosljednosti.
- Maskiranje za rupe s navojem, brtvene površine i područja električnog kontakta.
- Količina narudžbe i konzistentnost serije, koji određuju koliko se učinkovito police mogu puniti.
Čimbenici koji utječu na cijenu premazivanja prahom
- Ciljana debljina premaza i broj slojeva potrebnih za ravnomjerno prekrivanje.
- Predtretman standard, which affects adhesion and therefore how reliable the finish will be in service.
- Prilagođene boje ili specijalni efekti, koji obično nose minimalne količine za narudžbu.
- Metode maskiranja i regala, posebno za dijelove s mnogo malih značajki.
Kao opći trend, premazivanje prahom ima tendenciju da bude ekonomično za veća jednostavna kućišta gdje su pokrivenost i izgled važniji od uskih dimenzija. Anodiziranje je često učinkovitije za male, visoko precizne dijelove gdje je film tanak, a površina funkcionalna, a ne dekorativna.
Skriveni trošak odabira pogrešnog procesa
Najskuplji površinski tretman je onaj koji se mora ponoviti. Određivanje pogrešnog procesa može dovesti do odbačenih uzoraka, prerađenih dimenzija, odgođene proizvodnje i neuspjele provjere valjanosti. Skromno povećanje početnih troškova završne obrade obično je malo u usporedbi s vremenskim utjecajem završne obrade koja ne zadovoljava ciljeve tolerancije ili trajnosti. U mnogim programima, jedna odbijena serija prototipa košta više od cjelokupnog proračuna dorade za prvu godinu proizvodnje.
Kako odabrati između eloksiranja i premazivanja prahom
Odabir završne obrade postaje jednostavniji kada je odluka vezana za funkciju svake površine, a ne za dio kao cjelinu. Mnoge komponente zahtijevaju više od jednog tretmana, a najbolje specifikacije obično odražavaju tu stvarnost.
Odaberite eloksiranje kada
- Površina mora imati stroge tolerancije, a debljina filma mora ostati mala.
- Otpornost na trošenje je kritična, osobito za klizne, rotirajuće ili opetovano dodirivane površine.
- Poželjan je metalik izgled, a dio je prvenstveno unutarnji ili zaštićeni.
- Površinska električna izolacija potrebna je na elementima montaže ili spajanja.
- Očekuje se jako trenje ili abrazivni kontakt, u kojem slučaju je tvrda anodizacija odgovarajuća specifikacija.
Odaberite premazivanje prahom kada
- Zaštita od korozije na otvorenom i dugotrajna ujednačenost boje glavni su prioriteti.
- Estetski izgled i tekstura pokreću dizajn.
- Manji površinski nedostaci moraju se vizualno prekriti, a ne otkriti.
- Kritične tolerancije odnose se samo na nekoliko površina koje se mogu maskirati, dok ostatak dijela može prihvatiti dodatnu nadogradnju.
Ostale opcije vrijedne kratkog spomena
Bezelektrični premazi, sustavi e-coat i suhi filmovi na bazi PTFE-a također mogu zadovoljiti specifične potrebe kao što su kemijska otpornost ili nisko trenje. Obično se biraju za zahtjeve niše, a ne kao alternative opće namjene. Dvostruka obrada, kao što je tvrda anodizacija na funkcionalnim površinama u kombinaciji s praškastim premazom na vanjskim površinama, uobičajena je u zahtjevnim automobilskim i robotskim projektima i često daje najbolju ukupnu ravnotežu.
Savjet za maskiranje: Definirajte maskirne zone na crtežu za rupe s navojem, brtvene površine, kontakte s uzemljenjem i promjere presovanja. Jasni oblačići sprječavaju neplanirano premazivanje u područjima koja moraju ostati gola ili unutar uskog dimenzionalnog pojasa.
Uobičajene greške koje kupci čine
- Zanemarivanje debljine premaza u planiranju tolerancija. Na crtežu su prikazane gole dimenzije, ali gotovi dio ima dodan film. Odredite primjenjuju li se dimenzije prije ili nakon tretmana.
- Određivanje tvrdog anodiziranja samo za kozmetičke dijelove. Tvrda anodizacija povećava troškove i vrijeme procesa bez koristi kada dio nikada ne vidi habanje ili klizni kontakt.
- Korištenje obojene anodizacije za dugotrajnu vanjsku upotrebu. Izlaganje UV zračenju može izblijediti obojene filmove, što je čest problem na osunčanim školjkama dronova i vanjskim dijelovima automobila.
- Preskakanje odgovarajuće prethodne obrade. Ulja, oksidi i ostaci od rukovanja smanjuju prianjanje praškastog premaza i utječu na ujednačenost anodnog filma, što dovodi do ljuštenja ili mrlja.
- Neuspjeh komuniciranja zahtjeva maskiranja. Bez jasnih uputa, niti se mogu ispuniti premazom, a kontaktne površine mogu izgubiti vodljivost ili pristajanje.
Izbjegavanje ovih pet pogrešaka često je važnije od odabira savršene završne obrade, jer većina površinskih kvarova u preciznim aluminijskim dijelovima dolazi zbog komunikacijskih nedostataka, a ne zbog same kemije.
Zaključak: usklađivanje završetka s poslom
Ne postoji univerzalna površinska obrada aluminija. Anodizacija je jača opcija za preciznu funkcionalnu izvedbu, uključujući niske tolerancije, otpornost na habanje i električnu izolaciju. Premazivanje u prahu jača je opcija za robusnu zaštitu od korozije, ujednačenu boju i vizualnu pokrivenost na izloženim površinama. U mnogim stvarnim projektima, najbolji rezultat dolazi kombinacijom oba procesa na različitim područjima istog dijela.
Najpouzdaniji pristup je definiranje funkcionalnih površina, značajki kritičnih za toleranciju, izloženosti okoliša i zahtjeva za izgledom prije odabira procesa. Rano dijeljenje crteža, oblačića tolerancije i radnih uvjeta s vašim proizvođačem omogućuje planiranje površinske obrade uz strojnu obradu ili oblikovanje. Za izgrađene projekte hladno kovanje aluminijskih komponenti ili precizno obrađenih kućišta, ova rana koordinacija često je razlika između glatkog lansiranja i skupih revizija.
Često postavljana pitanja
P1: Mijenja li eloksiranje dimenzije aluminijskog dijela?
Da. Anodizacija rasteže oksidni sloj dijelom u površinu, a dijelom prema van, tako da se dimenzije mijenjaju s obje strane. Filmovi tipa II su tanki i obično imaju mali učinak, dok tvrda anodizacija dodaje više rasta. Crteži bi trebali specificirati primjenjuju li se dimenzije prije ili nakon tretmana i trebali bi kompenzirati rast filma na kritičnim značajkama.
P2: Je li premazivanje prahom prikladno za aluminijske dijelove s malom tolerancijom?
Može se koristiti, ali samo tamo gdje je debljina premaza planirana u projektu ili su kritične površine maskirane. Premazivanje u prahu daje deblji sloj nego eloksiranje, tako da je općenito prikladnije za kućišta, poklopce i okvire nego za precizne provrte, brtvene površine ili promjere za prešanje.
P3: Koji je završni sloj bolji za vanjske dijelove drona ili automobila?
Bojanje u prahu with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
P4: Kada je tvrda anodizacija vrijedna dodatnih troškova?
Tvrdo eloksiranje vrijedi specificirati kada površina doživi klizni kontakt, opetovano trenje, abraziju ili veliko trošenje tijekom radnog vijeka. Za kozmetičke dijelove ili komponente koje nikad ne dolaze u dodir s drugim površinama, eloksiranje tipa II ili premazivanje prahom obično je ekonomičniji izbor.
P5: Koje informacije trebam poslati proizvođaču prije odabira površinske obrade?
Podijelite crteže s oblačićima tolerancije, popisom funkcionalnih i kozmetičkih površina, očekivanim radnim okruženjem, potrebnim radnim vijekom, svim potrebama za električnom izolacijom ili uzemljenjem i zahtjevima maskiranja za navoje i kontaktna područja. Ove informacije omogućuju proizvođaču da preporuči završnu obradu i točno isplanira korake procesa.

-
Broj telefona
+86-0572-2210226Broj telefona
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Zgrada B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, KinaQrCode
-
Brze veze
Dom Proizvodi O nama Sposobnosti Industrije Vijesti Kontaktirajte nas -
Istražite
Aluminijska školjka kamere vozila Hladna ekstruzija aluminija Aluminijski dijelovi za hladno kovanje -
slobodno nas kontaktirajte