Vijesti iz industrije
 Oct 23, 2026
 Objavio Administrator
Koje su prednosti CNC strojno obrađenih komponenata od aluminijske legure i kada hibridni proces ima više smisla?
Zašto inženjeri ponovno razmišljaju o obradi aluminija
Aluminijska legura postala je zadani materijal za precizne mehaničke, automobilske, elektroničke i industrijske dijelove. Kombinira malu težinu, dobru toplinsku vodljivost, otpornost na koroziju i obradivost s kojom se malo metala može mjeriti. Ipak, pravo pitanje za većinu kupaca nije hoće li koristiti aluminij, već kako izraditi dio. Lijevanje pod pritiskom, potpuna CNC obrada i hladna ekstruzija praćena sekundarnim CNC radom nude različitu ravnotežu troškova, preciznosti i snage, a odabir krive rute može dodati tjednima projektu ili dodati nepotrebne troškove svakoj jedinici.
Ovaj vodič razmatra prednosti cnc strojno obrađene komponente od aluminijske legure , situacije u kojima je čista strojna obrada pravi poziv i točka u kojoj hibridna ruta izgrađena na hladnom oblikovanju i CNC završnoj obradi stvara snažniji poslovni slučaj. Cilj je praktičan: dati inženjerima dizajna i timovima za nabavu okvir koji mogu primijeniti na sljedeći crtež koji im se nađe na stolu.
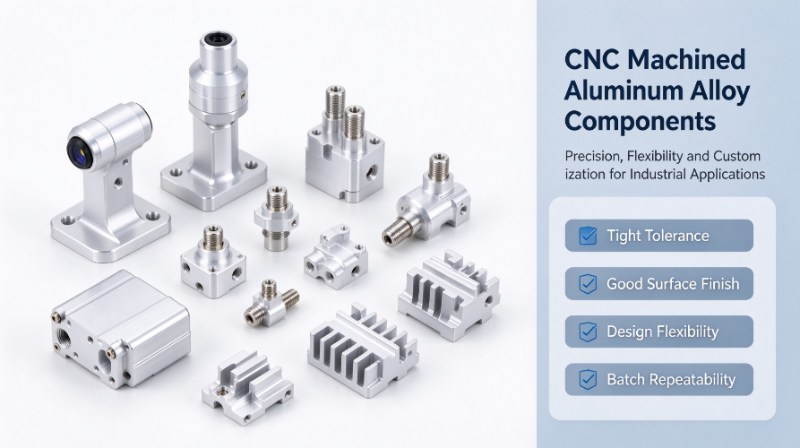
Izvor slike: generirano umjetnom inteligencijom samo u svrhu ilustracije.
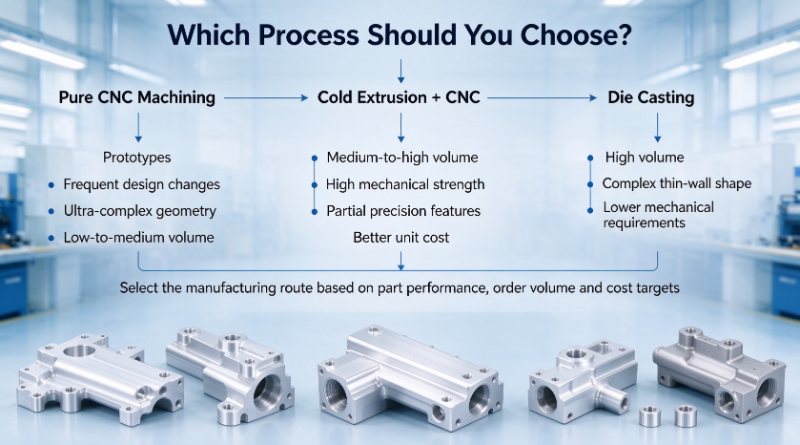
Ključni zaključak: čista CNC obrada pobjeđuje na fleksibilnosti i uskoj toleranciji, dok hibridni proces pobjeđuje kada volumen raste i dio zadržava relativno jednostavno glavno tijelo.
Što definira CNC strojno obrađene komponente aluminijske legure
CNC strojno obrađene komponente od aluminijske legure dijelovi su izrezani od čvrste šipke, ploče ili prethodno oblikovanog materijala korištenjem računalno kontrolirane opreme za glodanje, tokarenje, bušenje i urezivanje navoja. Program definira svaku putanju alata, tako da jedan skup crteža može postati gotov dio bez alata izrađenog posebno za tu geometriju. To je razlog zašto se proces tako široko koristi za prilagođene CNC aluminijske precizne dijelove, posebno kada se dizajn još uvijek razvija.
Uobičajene vrste aluminija
Odabir stupnja kontrolira snagu, obradivost i mogućnosti završne obrade. Donje ocjene pokrivaju većinu zahtjeva za strojno obrađene dijelove.
| Legura | Snaga karaktera | Obradivost | Tipična uporaba |
|---|---|---|---|
| 6061 | Dobra čvrstoća, zavarljiv | Vrlo dobro | Okviri, nosači, kućišta |
| 6063 | Umjerene čvrstoće, glatka završna obrada | dobro | Vidljiva kućišta, odvodi topline |
| 7075 | Visoka čvrstoća | dobro | Konstrukcijski i visokoopterećeni dijelovi |
| 2024 | Visoka otpornost na zamor | Pošteno | Armatura opterećena zamorom |
Tipični oblici dijelova
Strojno obrađeni aluminij koristi se za širok raspon geometrija. Najčešći uključuju:
- Kućišta i poklopci koji štite elektroniku ili senzore
- Nosači i montažne ploče za automobilske i automatizirane sustave
- Priključci, adapteri i priključci za tekućine s preciznim brtvenim površinama
- Hladnjaci s finom geometrijom rebara i ravnim kontaktnim površinama
- Strukture senzora koje moraju držati kritične podatke unutar uskih granica
Izvor slike: generirano umjetnom inteligencijom samo u svrhu ilustracije.
Osnovne prednosti CNC strojno obrađenih komponenti od aluminijske legure
Prednosti strojne obrade aluminija nisu ograničene na jednu značajku. Oni se očituju u točnosti, završnoj obradi, kvaliteti materijala, fleksibilnosti dizajna i dosljednosti serije. Svaka je korist različita, ovisno o fazi projekta i obujmu.
Točnost dimenzija i mala tolerancija
Moderni obradni centri s tri i pet osi rutinski održavaju kritične značajke na oko 0,01 mm. Kratke, stabilne dimenzije mogu biti uže kada su učvršćenje i temperatura dobro kontrolirani. Budući da je putanja rezanja definirana softverom, duboki džepovi, tanki zidovi i složene konture mogu se proizvesti bez kutova nacrta ili linija razdvajanja koje ograničavaju lijevane ili lijevane alternative.
Površinska obrada i fleksibilnost naknadne obrade
Strojno obrađeni aluminij prihvaća širok raspon završnih obrada. Anodizacija dodaje otpornost na koroziju i površinsku tvrdoću, pjeskarenje daje ujednačen mat izgled, praškasti premaz pruža boju i zaštitu od habanja, a kemijska pasivizacija održava površine prikladnima tamo gdje je vodljivost važna. Čista strojno obrađena površina obično zahtijeva manje dorade prije eloksiranja, što pomaže u održavanju dosljednosti boje i izgleda u cijeloj seriji.
Integritet materijala bez grešaka u lijevanju
Budući da je dio izrezan iz kovanog materijala, nema poroznosti, šupljina skupljanja ili plinskih džepova koji se mogu stvoriti tijekom skrućivanja. Ovo je važno za tlačna kućišta, razvodnike tekućine i nosače opterećene zamorom. Kovani materijal također nudi predvidljivu strukturu zrna, što pojednostavljuje provjeru čvrstoće i smanjuje rizik od curenja otkrivenih kasno tijekom ispitivanja.
Sloboda dizajna za prototipove i male količine
Promjena strojno obrađenog dijela znači uređivanje programa, a ne preradu čeličnog kalupa. Izvođenje prototipa može prijeći od crteža do gotovih uzoraka u danima, dok razvoj alata za lijevanje ili oblikovanje često traje mnogo tjedana i značajna početna ulaganja. Za proizvode koji su još uvijek u validaciji, ova brzina omogućuje inženjerskim timovima da testiraju nekoliko geometrija prije nego što krenu na proizvodni put.
Ponovljivost za male i srednje serije
Sa stabilnim učvršćenjem, dokumentiranim programima i inspekcijom u procesu, strojna obrada daje dosljedne rezultate u serijama od stotina ili nekoliko tisuća dijelova. Statističko praćenje ključnih dimenzija rano hvata trošenje alata, tako da kvaliteta ostaje bez velikih fiksnih troškova koje zahtijevaju procesi velikog volumena.
Gdje čista CNC obrada doseže svoje granice
Čista strojna obrada nije rješenje za svaki aluminijski dio. Njegovo glavno ograničenje je učinkovitost materijala. Proces počinje od bloka većeg od gotovog dijela, a svaki dio tog bloka izvan konačne geometrije postaje čips. Na dijelovima s teškim uklanjanjem materijala, omjer kupljene zalihe i gotovog dijela može biti visok, što povećava i troškove materijala i vrijeme stroja.
- Materijalni otpad: veliki dio kupljene zalihe može završiti kao strugotine na dijelovima nakon dubokog, teškog uklanjanja
- Vrijeme ciklusa: gruba obrada velikih volumena povezuje CNC kapacitet i usporava protok
- Jedinični trošak: pri srednjim i velikim količinama, vrijeme strojne obrade po dijelu rijetko pada dovoljno da nadoknadi geometriju bez složenosti koja bi se mogla oblikovati ekonomičnije
Grafikon u nastavku prikazuje ilustrativne raspone koliko kupljenog materijala obično završi u gotovom dijelu različitim rutama. Stvarne vrijednosti uvelike ovise o geometriji.
Ilustrativni rasponi za udio nabavljenog materijala koji završava u gotovom dijelu.
Hladna ekstruzija plus CNC: hibridni pristup
Hibridni put koristi hladnu ekstruziju ili hladno kovanje kako bi se formirao gotovo neto oblik. Glavno tijelo, izbočine i osnovna geometrija formiraju se na sobnoj temperaturi pod visokim pritiskom, koji također zbija i poravnava strukturu zrna. CNC obrada zatim reže samo elemente za koje je potrebna stroga tolerancija, kao što su provrti ležajeva, brtvene površine, navoji i referentne točke za montažu. Gotovi dio zadržava čvrstoću oblikovanog metala, a zahtijeva daleko manje strojne obrade od dijela koji je u potpunosti izrezan iz šipke. Mnogi projekti koriste hladno kovanje aluminija kao prvi korak upravo iz tog razloga.
Prednosti u odnosu na Pure CNC
- Manji otpad sirovina, što smanjuje jedinične troškove za srednje i velike količine
- Veća čvrstoća i gušća struktura naslijeđene iz koraka hladnog oblikovanja
- CNC vrijeme koncentrirano na nekoliko površina koje to uistinu zahtijevaju
Prednosti u odnosu na lijevanje pod pritiskom
U usporedbi s tlačnim lijevanjem, hladno oblikovani aluminij izbjegava poroznost i obično nudi bolju izvedbu zamora. To ga čini prikladnim za nepropusna kućišta i nosive nosače. Lijevanje pod pritiskom ostaje jaka opcija za tankostjenu, zamršenu geometriju pri vrlo velikom volumenu, a ova dva pravca uspoređuju se detaljnije u zasebnom članku o hladnom istiskivanju i lijevanju pod pritiskom za aluminij.
Hibridni put ima najviše smisla kada je glavno tijelo relativno jednostavno, dio zahtijeva dobru mehaničku čvrstoću, samo nekoliko značajki zahtijeva preciznu strojnu obradu, a godišnji volumen je dovoljno visok da amortizira alate za oblikovanje.
Odabir pravog procesa za vaš dio
Odabir procesa je najlakši kada krenete od volumena, geometrije i raspodjele tolerancije. Tri rute u nastavku pokrivaju većinu aluminijskih projekata.
Odaberite čistu CNC obradu kada
Projekt je prototip ili mala serija, promjene dizajna su česte, geometrija je vrlo složena ili je potrebna stroga tolerancija na gotovo svakoj površini.
Odaberite hladno istiskivanje plus CNC kada
Glavno tijelo je relativno jednostavno, samo neke značajke zahtijevaju preciznu strojnu obradu, dio mora nositi značajno mehaničko opterećenje, a obujam proizvodnje opravdava izradu alata.
Odaberite lijevanje pod pritiskom kada
Volumen je vrlo velik, dio ima tanke stijenke i složenu geometriju koja se može lijevati, a mehanički zahtjevi su umjereni, a ne zahtjevni.
Mnoga neslaganja oko procesa proizlaze iz nejasnih prioriteta. Ako crtež svugdje zahtijeva toleranciju, čista strojna obrada obično je pošten odgovor. Ako zahtijeva snagu i preciznost na malom broju značajki, hibridna ruta često je najučinkovitija.
Tipične primjene za prilagođene CNC aluminijske precizne dijelove
Sljedeći sektori uvelike se oslanjaju na strojno obrađen aluminij jer kombiniraju preciznost, malu težinu i pouzdanu površinsku obradu.
- Nosači automobilskih senzora i male konstrukcijske komponente koje moraju držati poravnanje pod vibracijama
- Elektronička i komunikacijska kućišta koja zahtijevaju točnu montažu i dobro širenje topline
- Oprema za automatizaciju, vodilice i dijelovi sučelja za kretanje
- Medicinske i instrumentacijske precizne komponente gdje je dimenzionalna stabilnost kritična
- Mali nekritični aluminijski dijelovi koji se odnose na zrakoplovstvo kao što su nosači i poklopci
Praktični savjeti pri nabavi strojno obrađenih aluminijskih komponenti
Jasan zahtjev za ponudu štedi vrijeme na obje strane. Sljedeće provjere pomažu kupcima i inženjerima da izbjegnu skupa iznenađenja.
- Potvrdite razred aluminijske legure, zahtjeve tolerancije i standarde inspekcije prije citiranja, budući da svaki utječe na cijenu i vrijeme isporuke.
- Pojasnite zahtjeve za površinsku obradu i otpornost na koroziju, uključujući boju, debljinu i sva ograničenja vodljivosti nakon završne obrade.
- Rano priopćite očekivani volumen narudžbe, tako da dobavljač može preporučiti čisti CNC ili hladno istiskivanje plus CNC rješenje za bolju ravnotežu troškova i vremena isporuke.
- Provjerite sposobnost tvornice, uključujući broj CNC centara, raspon obradnih osi i dostupnu opremu za kontrolu kvalitete.
- Zatražite prvo izvješće o inspekciji artikla za kritične precizne dijelove prije nego što odobrite masovnu proizvodnju.
Zaključak
CNC strojno obrađene komponente od aluminijske legure nude neusporedivu preciznost i fleksibilnost dizajna, posebno za prototipove, male količine i dijelove složene geometrije. Njihova točnost, mogućnosti završne obrade i materijal bez grešaka čine ih pouzdanim izborom za zahtjevne primjene.
Za srednje i velike količine s jednostavnijim glavnim tijelom, hladna ekstruzija plus CNC hibridni put često daje bolju čvrstoću, manji otpad i konkurentniju jediničnu cijenu. Pravi izbor ovisi o volumenu, geometriji i gdje je doista potrebna uska tolerancija. Ako podijelite svoje CAD crteže i očekivane količine, pregled procesa može razjasniti koja ruta najbolje odgovara vašem projektu i kako bi trebala izgledati realna ponuda.
Često postavljana pitanja
P1: Koju toleranciju mogu postići CNC aluminijski dijelovi?
Uobičajena proizvodna tolerancija kritičnih značajki je oko 0,01 mm. Kratke, stabilne dimenzije mogu se držati čvršće u kontroliranom okruženju, dok se nekritične površine obično specificiraju labavije kako bi se smanjili troškovi.
P2: Je li CNC aluminij jači od tlačno lijevanog aluminija?
Općenito, kovani materijal od šipke ili oblikovanog materijala nudi ujednačeniju čvrstoću i bolju otpornost na zamor od tlačno lijevanog materijala, jer ne sadrži poroznost. Stvarna čvrstoća i dalje ovisi o leguri i toplinskoj obradi, pa usporedite specifične stupnjeve i uvjete.
P3: Koja je razlika između CNC obrade i hladnog istiskivanja za aluminijske dijelove?
Hladna ekstruzija oblikuje metal na sobnoj temperaturi tjerajući ga kroz matricu, formirajući glavnu geometriju s vrlo malo otpada. CNC obrada uklanja materijal za stvaranje konačnog oblika i najbolja je za precizne značajke i manje volumene. Mnogi projekti koriste oboje u nizu.
P4: Možete li kombinirati hladnu ekstruziju s CNC obradom?
Da. Hladna ekstruzija stvara oblik gotovo neto, a CNC obrada zatim dovršava kritične površine poput provrta, brtvenih površina i navoja. Ova kombinacija smanjuje gubitak materijala i vrijeme strojne obrade uz zadržavanje preciznosti tamo gdje je potrebna.

-
Broj telefona
+86-0572-2210226Broj telefona
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Zgrada B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, KinaQrCode
-
Brze veze
Dom Proizvodi O nama Sposobnosti Industrije Vijesti Kontaktirajte nas -
Istražite
Aluminijska školjka kamere vozila Hladna ekstruzija aluminija Aluminijski dijelovi za hladno kovanje -
slobodno nas kontaktirajte