Vijesti iz industrije
 Oct 16, 2026
 Objavio Administrator
Zašto hladno ekstrudirani aluminijski prednjači u dizajnu kućišta ADAS kamere: materijali, procesi i vodič za odabir
Kamera okrenuta prema naprijed na modernom vozilu nalazi se iza vjetrobranskog stakla, gdje se suočava s ledenim noćima, sunčanim grijanim pločama s instrumentima, stalnim vibracijama, prskanjem po cesti i solju.. Kućište oko leće i senzorske slike mora održavati optičko poravnanje stabilnim u svim tim uvjetima. Kada se ne uspije, simptomi se pojavljuju kao zamagljena detekcija, pomicanje kalibracije ili zamagljivanje vlage unutar leće, a svaki od njih može oslabiti funkciju pomoći vozaču koju podržava kamera.
Ovaj vodič uspoređuje glavne materijale i proizvodne rute za kućište automobilske kamere , objašnjava gdje se koja opcija uklapa u napredne sustave pomoći vozaču (ADAS) i daje inženjerima i timovima za nabavu praktičan popis za odabir dobavljača. Fokus je na tehničkim kompromisima, a ne na naslovnim tvrdnjama, jer pravi izbor ovisi o kvaliteti fotoaparata, toplinskom okruženju i očekivanom obujmu proizvodnje.
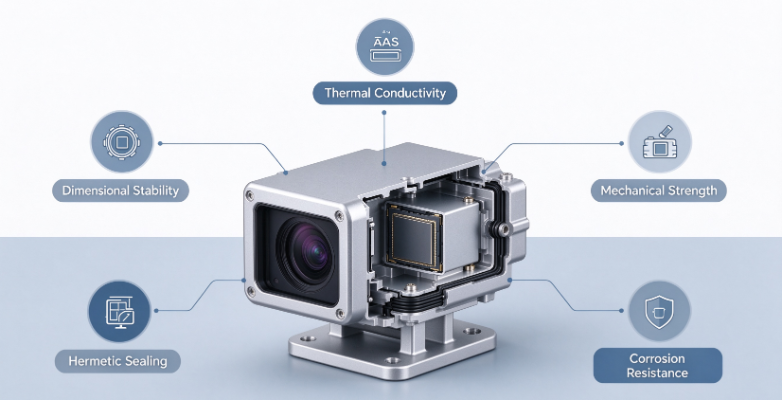
Izvor slike: generirano umjetnom inteligencijom samo u svrhu ilustracije.
Zašto je stanovanje važnije nego što izgleda
Kućište je mehanička referenca za cijeli modul kamere. Elementi leće smješteni su unutar prozora za poravnanje koje se mjeri u desetinama mikrometara, a senzorska slika mora ostati paralelna s optičkom osi u cijelom rasponu radne temperature. Mali pomak u ležištu leće mijenja fokus i vidno polje, što pak utječe na to koliko precizno algoritmi nizvodno detektiraju oznake prometnih traka, pješaka i druga vozila.
Dizajneri također moraju upravljati toplinom koju stvaraju senzor i procesor, vlagom koja se kondenzira na hladnim optičkim površinama i montažnim opterećenjima koja se prenose kroz nosač vjetrobranskog stakla. Budući da se kućište nalazi između svih tih sila, njegov materijal i put proizvodnje određuju koliku marginu zapravo ima optički dizajn.
Temeljni zahtjevi za izvedbu
Većina programa ocjenjuje kućište prema izvedbi pet područja. Svako područje ima izravan učinak na kvalitetu slike ili pouzdanost polja, tako da kompromise treba napraviti namjerno, a ne prema zadanim postavkama.
- Dimenzijska stabilnost. Sjedište leće i referentna točka senzora moraju ostati u položaju nakon ponovljenih toplinskih ciklusa, jer se pomak izravno pretvara u pogrešku kalibracije.
- Toplinska vodljivost. Toplina iz senzora treba učinkovito staviti daleko od optike, inače se raste tamna struja i šuma slike povećava za toplih dana.
- Mehanička čvrstoća i otpornost na zamor. Kućište mora biti otporno na udare, udarce krhotine s ceste i dugotrajni zamor uzrokovan naprezanjem pri kontinuiranoj montaži.
- Hermetičko brtvljenje i otpornost na koroziju. Brtve i zavareni šavovi moraju zadržati vlagu tijekom cijelog životnog vijeka vozila, uključujući izlaganje soli za ceste i pranju automobila.
- Sukladnost sustava kvalitete. Serijski programi obično zahtijevaju sustav upravljanja kvalitetom automobila, sljedivost serije, podnošenje PPAP-a i vrlo niske stope kvarova izmjerene u dijelovima na milijun.
Težina ovih zahtjeva mijenja se s aplikacijom. Stražnja kamera može dati prednost cijeni i pakiranju, dok je senzor usmjeren prema naprijed koji se koristi za kočenje u nuždi treba izvrsno toplinsko ponašanje i performanse brtvljenja jer su posljedice njegovog kvara teže.
Mogućnosti materijala za kućišta kamere
Izbor materijala postavlja gornju granicu toplinske i strukturne izvedbe prije donošenja bilo kakve odluke o proizvodnji. Tablica u nastavku sažima četiri opcije koje se najčešće razmatraju za kućišta za kamere.
| Materijal i ruta | Toplinska vodljivost | Rizik od brtvljenja | Tipična primjena |
|---|---|---|---|
| Tehnička plastika (PBT ili PC-ABS) | Vrlo nisko | Niška do umjerena | Početne kamere za vožnju unatrag |
| Lijevani aluminij (ADC12 ili A380) | Umjereno | Visok rizik od poroznosti | Troškovno vođena kućišta srednje klase |
| Hladno ekstrudirani aluminij 6061 | dobro | Niska | Strukturno opterećena kućišta srednjeg do visokog stupnja |
| Hladno ekstrudirani aluminij 1070 | Vrlo visoko | Vrlo nisko | Prednje kamere visoke kvalitete kojima je potrebno širenje gornje linije |
Inženjerska plastika (PBT i PC-ABS)
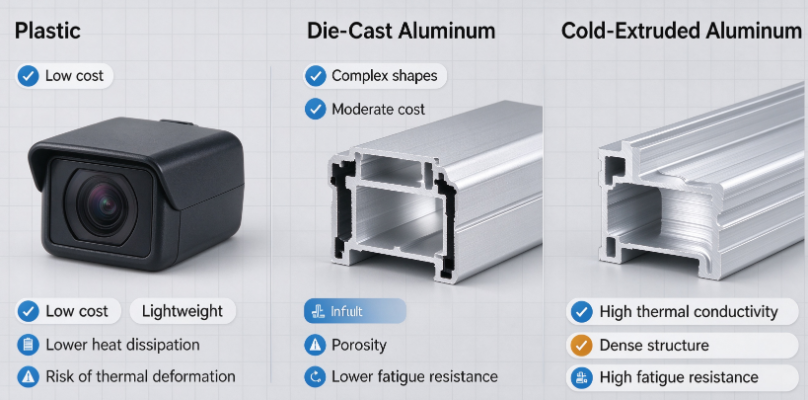
Plastična kućišta nude niske troškove alata, malu težinu i slobodu stvaranja složenih vanjskih oblika. Dobro funkcionira za fotoaparate niže kvalitete čiji optički dizajn tolerira umjeren porast temperature. Glavna ograničenja su loša toplinska vodljivost, koja zadržava toplinu u blizini senzora, i puzanje na povišenim temperaturama, što može polagano pomicati sjedište leće tijekom životnog vijeka vozila.
- Prednosti: niska jedina cijena, složena geometrija, jednostavna integracija značajke montaže
- Ograničenja: slabo širenje topline, puzanje pod trajnom temperaturom, ograničena krutost
Lijevani aluminij (ADC12 i A380)
Lijevanje pod pritiskom je privlačno za srednje do velike količine jer brzo proizvodi gotovo neto oblike. Međutim, brzo skrućivanje rastaljenog aluminija često ostavlja unutarnju poroznost i skupljanje. U zabrtvljenom optičkom kućištu te šupljine mogu postati putovi curenja, a diskontinuirana zrnata struktura smanjuje otpornost na zamor vibracijama. Neki programi prihvaćaju tlačno lijevane dijelove sa sekundarnom obradom, ali je teret validacije brtvljenja znatno veći.
Kovani aluminij za hladnu ekstruziju (1070 i 6061)
Kovani aluminij počinje kao čvrsta gredica koja se formira hladnom ekstruzijom, koja plastično deformira metal bez njegovog taljenja. Rezultat je kontinuirani tok zrna koji prati oblik dijela i gusta struktura stijenke gotovo bez pora. Legura 1070 nudi vrlo visoku toplinsku vodljivost, što je čini jakim kandidatom za prednje kamere koje moraju učinkovito širiti toplinski senzor i mogu se laserski zavarivati za hermetičke sklopove. Legura 6061 pruža veću čvrstoću i prikladna je za kućišta koja nose veća montažna opterećenja ili trebaju veću strukturnu krutost.
Najbolje odgovara ADAS-u visokog stupnja Gusti zidovi bez pora Kontinuirani protok zrna
Toplinsko ponašanje u usporedbi
Toplinska vodljivost često je prvo svojstvo koje inženjeri ispituju kada uspoređuju materijale kućišta, jer ona određuje koliko brzo se toplina kreće od senzora do vanjske površine. Grafikon u nastavku prikazuje tipične vrijednosti sobne temperature za gore spomenute materijale. Stvarne vrijednosti variraju s temperamentom legure, toplinskom obradom i geometrijom stijenke, pa ih potvrdite prema podacima dobavljača.
Jaz između kovanog aluminija i inženjerske plastike iznosi otprilike tri reda veličine, zbog čega se plastična kućišta oslanjaju na toplinske putove kroz PCB bakar ili vanjske hladnjake. Lijevani aluminij nudi značajno poboljšanje u odnosu na plastiku, ali njegova poroznost može lokalno smanjiti učinkovitu toplinsku izvedbu. Hladno ekstrudirani 1070 pruža najizravniji toplinski put, koji pomaže održati temperaturu senzora stabilnom pod dugotrajnom sunčevom svjetlošću i velikim opterećenjem procesora.
Izvor slike: generirano umjetnom inteligencijom samo u svrhu ilustracije.
Proizvodni procesi za aluminijska kućišta kamere
U proizvodnji aluminijskih kućišta za kamere dominiraju tri proizvodne rute. Svaki ima poseban profil cijene, preciznosti, metalurške kvalitete i vremena isporuke, a najbolji izbor ovisi o tome kako program uravnotežuje te čimbenike.
Lijevanje pod visokim pritiskom
Rastaljeni aluminij ubrizgava se u čeličnu matricu pod visokim pritiskom, proizvodeći složena kućišta u jednom udarcu. Vremena ciklusa su kratka, a jedini troškovi brzo padaju s volumenom. Glavni nedostaci su plin i poroznost skupljanja, ograničene mogućnosti toplinske obrade jer je plin zarobljen širi na visokoj temperaturi i potreba za ispitivanjem nepropusnosti na svakom dijelu. Za zatvoreno optičko kućište, ovi nedostaci obično nadmašuju troškovnu prednost nakon što program prijeđe izvan početnih kamera.
Potpuna CNC obrada od pune gredice
Strojna obrada kućišta od čvrstog šipkastog materijala pruža izvrsnu kontrolu dimenzija i u potpunosti izbjegava greške u lijevanju. Kompromis je materijalni otpad, koji može premašiti polovicu izvorne gredice, zajedno s dugim vremenima ciklusa i višom cijenom dijelu. Potpuna strojna obrada ima smisla za prototipove, vrlo male količine ili iznimno skučene značajke, ali postaje teško opravdana za serijsku proizvodnju.
Hladna ekstruzija plus sekundarna CNC obrada
Ovaj put kombinira metalurške prednosti hladnog oblikovanja s preciznošću ciljane strojne obrade. Proces općenito slijedi sljedeći prikazan u nastavku.
- Priprema gredica. Kovani aluminijski komadi se režu i žare do posljednjeg početnog stanja, što stabilizira silu oblikovanja i ponašanje zrna.
- hladno istiskivanje. Puž se oblikuje na sobnoj temperaturi u gotovo neto čašicu ili tijelo. Kontinuirano strujanje zrna koje se ovdje stvara daje zidu snagu i gustoću.
- Preciznost CNC. Samo kritične značajke, kao što su sjedište leće, referentna točka senzora i utor za brtvljenje, strojno su obrađene, što smanjuje uklanjanje materijala i troškove pod kontrolom.
- Površinska obrada i čišćenje. Ultrazvučno čišćenje uklanja ostatke strojne obrade, a eloksiranje povećava otpornost na koroziju i stabilnu površinu za ljepila ili brtve.
- Završni pregled. Svaki dio se provjerava na curenje, kritične dimenzije i stanje površine, uz sljedivost zabilježenu na razini serije.
Glavne prednosti su čvrstoća i gustoća superiorniji od lijevanja pod pritiskom, stabilno toplinsko ponašanje od guste stijenke i troškovna struktura koja se dobro mjeri za srednje do velike količine. U usporedbi s potpunom strojnom obradom, iskorištenje materijala je daleko bolje, a vrijeme isporuke je kraće za serijsku proizvodnju. Za mnoge ADAS programe, dobro kontroliran kućište od hladnog ekstrudiranog aluminija nudi najuravnoteženiju kombinaciju performansi i mogućnosti izrade.
Primijenjeni primjer: Odabir rute za prednju kameru
Razmotrite program kamera usmjerenih prema naprijed planiran za nekoliko stotina tisuća jedinica godišnje, sa zahtjevom za brtvljenjem bez obzira na promjene temperature i slani sprej. U ranoj pilot fazi, tlačno lijevano kućište prošlo je dimenzionalnu inspekciju, ali je pokazalo povremeno curenje tijekom provjere helije nakon testiranja, a glavni uzrok je mikroporoznost u blizini utora brtve. Prerada putem impregnacije i dodatnog pregleda curenja povećala je troškove i produžila raspored validacije.
Kada se program prebacio na hladno ekstrudirano tijelo 1070 sa strojno izrađenim utorom za brtvljenje, greške u curenju su nestale u istoj sekvenci ispitivanja, a toplinski profil na senzoru značajno se poboljšao pod dugotrajnim radom pod velikim opterećenjem.
Pouka nije da je lijevanje pod pritiskom neprikladno u svakom slučaju, već da bi zahtjevi za brtvljenjem i toplinsko opterećenje trebali utjecati na odabir rute prije donošenja odluke o alatima. Ponovno razmatranje odluke kasno u programu daleko je skuplje od ispravnog postavljanja zahtjeva na početku.
Kontrolni popis za odabir za inženjere i kupce
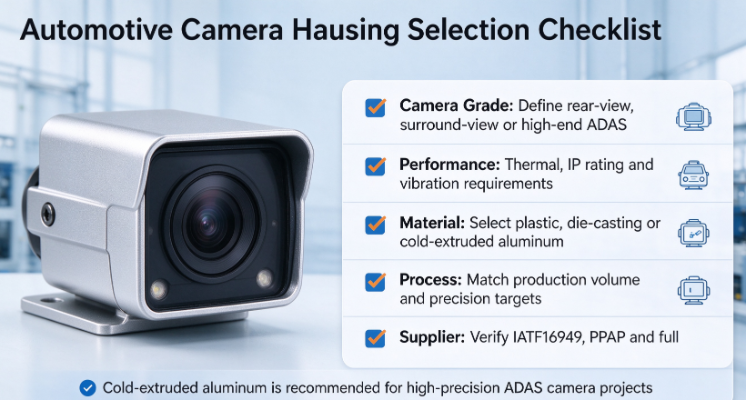
Strukturirani pregled pomaže timovima da izbjegnu skupa iznenađenja. Sljedećih pet koraka moguće je primijeniti tijekom odabira koncepta i kvalifikacije dobavljača.
- Definirajte ocjenu kamere. Razjasnite služi li kućište stražnje, okružujuće ili visokokvalitetne funkcije naprijed, jer postavlja toplinsku i brtvenu osnovnu liniju.
- Postavite kvantificirane ciljeve izvedbe. Navedite raspon radne temperature, razinu zaštite od prodora, profil vibracija i najveći dopušteni pomak leće.
- Uskladite put proizvodnje s programom. Odaberite plastiku ili lijevanje pod pritiskom za troškovno vođene ulazne kamere i razmislite o hladnom istiskivanju sa sekundarnom strojnom obradom kada su toplinske i brtvene margine kritične.
- Revizija dobavljača. Provjerite certifikaciju upravljanja kvalitetom, materijalne certifikate, potpunu in-line sposobnost inspekcije i PPAP iskustvo.
- Pregledajte glavne rizike. Propuštanje uzrokovano porozom, toplinskom deformacijom i nedosljednošću od serije do serije trebalo bi se riješiti u pregledu dizajna, a ne otkriti tijekom validacije.
Uobičajene zamke pri nabavi kućišta
Mnogi problemi s nabavom proizlaze iz fokusiranja na ono što je najlakše izmjeriti. Sljedeće se pogreške ponavljaju u programima kamere i vrijedi ih izbjegavati.
- Provjera samo tolerancija crteža. Kućište može zadovoljiti svaku dimenziju na crtežu i još uvijek pokvariti zbog unutarnjih šupljina ili diskontinuiteta zrna koji nikada nisu pregledani.
- Zanemarivanje učinka ciklusa temperature. Dimenzijski pomak koji se pojavljuje nakon ponovnog izlaganja topline često ostaje nezapažen ako validacija pokriva samo jednu temperaturu.
- Podcjenjivanje sposobnosti procesa. Dobavljač bez dokumentirane sljedivosti serije ili dokaza o PPAP-u može imati problema da prođe reviziju kupca, čak i s dobrim dijelovima prototipa.
- Odabir samo po jedinoj cijeni. Niža cijena komada može se brzo nadoknaditi preradom, otpadom, izloženošću jamstvu i odgođenim lansiranjem.
Naša sposobnost za prilagođena aluminijska kućišta za kamere
Za timove koji razvijaju kamere okrenute prema naprijed ili surround view kamere, praktični partner bi trebao kombinirati hladnu ekstruziju s preciznom strojnom obradom, ponuditi opcije materijala kao što su 1070 i 6061 i održavati kvalitetu sustava usklađenu s automobilskim očekivanjima. Izrada uzoraka, puna dimenzionalna inspekcija, ispitivanje curenja i PPAP dokumentacija trebali bi glatko doći iz prototipa u serijsku proizvodnju. Inženjeri koji žele usporediti opcije za vlastiti program mogu podijeliti crteže i ciljeve izvedbe za rani tehnički pregled.
Zaključak
Pozicije jeftinih kamera često se mogu poslužiti inženjerskom plastikom ili lijevanim aluminijem, pod uvjetom da su zahtjevi za toplinom i brtvljenjem skromni. ADAS kamere visokih performansi imaju najviše koristi od hladno ekstrudiranog aluminija, koji kombiniraju visoku toplinsku vodljivost, gustoću stijenke i stabilno ponašanje na zamor s preciznošću potrebnom za poravnanje leće. Pravo rješenje ovisi o stupnju kamere, ekološkom profilu i obujmu proizvodnje, a rana, strukturirana odluka štiti i izvješću i raspored. Za dublji uvid u prilagođene opcije pregledajte aluminijsko kućište kamere asortiman i raspravite svoje zahtjeve s tehničkim timom.
Izvor slike: generirano umjetnom inteligencijom samo u svrhu ilustracije.
Često postavljana pitanja
P1: Je li hladna ekstruzija praktična za projekte kućišta ADAS kamere male količine?
Može biti, iako ekonomija ovisi o geometriji dijela i ulaganju u alat. Programi s malom količinom često kombiniraju standardno ekstrudirano tijelo sa strojno obrađenim značajkama, što alat čini jednostavnim, a istovremeno daje zrnatu strukturu i performanse brtvljenja serijske rute.
P2: Koji su površinski tretmani dostupni za aluminijska kućišta fotoaparata?
Uobičajene opcije uključuju eloksiranje za otpornost na koroziju i stabilnost površine, nakon čega slijedi brtvljenje ili premazivanje prema potrebi. Izbor površine treba potvrditi metodom brtvljenja, budući da brtve, ljepila i laserski zavareni spojevi imaju različite zahtjeve za stanje površine.
P3: Koje se tolerancije mogu postići na ležištu leće s hladnim ispiranjem i CNC-om?
Sjedište leće i referentna točka senzora obično se proizvodi preciznom strojnom obradom, tako da je moguća tolerancija određenog stupnja strojne obrade, a ne samom ekstruzijom. Prozori poravnanja u desecima mikrometara tipični su cilj za modul okrenut prema naprijed, a konačna vrijednost trebala bi se dogovoriti tijekom pregleda dizajna na temelju optičkog skupa.

-
Broj telefona
+86-0572-2210226Broj telefona
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Zgrada B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, KinaQrCode
-
Brze veze
Dom Proizvodi O nama Sposobnosti Industrije Vijesti Kontaktirajte nas -
Istražite
Aluminijska školjka kamere vozila Hladna ekstruzija aluminija Aluminijski dijelovi za hladno kovanje -
slobodno nas kontaktirajte