Vijesti iz industrije
 Oct 09, 2026
 Objavio Administrator
Hladna ekstruzija naspram tlačnog lijevanja aluminija: Kojim se postupkom dobivaju precizniji dijelovi?
Zašto Process Choice oblikuje precizne aluminijske dijelove
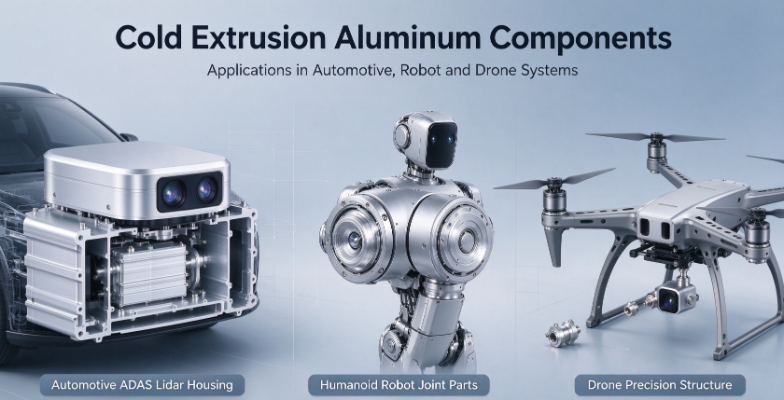
Inženjeri koji dizajniraju senzore za pomoć u vožnji, kućišta lidara, zglobove humanoidnih robota i strukture dronova suočavaju se s istim izazovom. Aluminijska komponenta u središtu sustava mora držati male dimenzije, odolijevati vibracijama godinama i ponašati se identično od prve jedinice do desettisućitke. Ruta proizvodnje odabrana u ranoj fazi projekta često odlučuje hoće li se ti ciljevi kasnije postići bez skupog redizajniranja.
Dva procesa dominiraju ovim raspravama: tradicionalno lijevanje pod pritiskom i hladno istiskivanje. Oba mogu proizvesti složene oblike u volumenu, ali se oštro razlikuju u unutarnjoj strukturi, mehaničkim performansama, kontroli dimenzija i problemima koje stvaraju kada su gurnuti izvan svoje zone udobnosti. Kupci koji ih tretiraju kao međusobno zamjenjive često otkriju razliku tek nakon kvarova na terenu ili nakon što se otpad pojavi na proizvodnoj liniji.
Ovaj vodič uspoređuje dva procesa iz inženjerske perspektive i perspektive nabave. Objašnjava kako svaki oblikuje metal, gdje svaki ima najbolje rezultate, kako stvarno izgleda troškovna slika i kako napisati specifikaciju koju sposoban dobavljač može zadovoljiti. Kompromisi su otvoreno predstavljeni, uključujući situacije u kojima lijevanje pod pritiskom ostaje pametniji izbor.
Kako svaki proces oblikuje metal
Najjasniji način za razumijevanje razlike u performansama je promatranje fizičkog stanja metala tijekom oblikovanja. U tlačnom lijevanju, aluminij se rastali i pod visokim tlakom gura u čelični kalup. U hladnoj ekstruziji, čvrsta gredica se gura kroz matricu na ili blizu sobne temperature. Ta jedina razlika oblikuje gotovo sve što slijedi.
Aluminij za tlačni lijev
Rastaljeni aluminij brzo ispunjava šupljinu, što čini lijevanje pod pritiskom učinkovitim za složena kućišta s tankim stijenkama. Problem je što se događa tijekom punjenja i skrućivanja. Zrak zarobljen u talini i plinovi koji se oslobađaju dok se metal hladi formiraju plinsku poroznost, a skupljanje stvara šupljine gdje se debeli dijelovi zadnji smrzavaju. Čak i dobro kontrolirani procesi ostavljaju neki unutarnji diskontinuitet, a te su praznine najčešće u težim dijelovima dijela.
- Rastaljeni metal se ubrizgava u čeličnu matricu velikom brzinom i pritiskom.
- Metal se hladi i stvrdnjava, često za nekoliko sekundi za male dijelove.
- Odljevak se izbacuje i obrezuje, zatim se često strojno obrađuje na kritičnim stranama.
- Ispitivanje curenja ili inspekcija uklanja dijelove s unutarnjim šupljinama.
Hladna ekstruzija aluminija
Hladna ekstruzija radi na čvrstom materijalu, tako da nema tekućeg stadija niti skupljanja od skrućivanja. Gredica se komprimira i gura kroz oblikovanu matricu, a metal teče plastično da poprimi oblik matrice. Ovaj plastični protok nastoji zatvoriti unutarnje diskontinuitete i poravnati strukturu zrna duž smjera protoka metala, što poboljšava čvrstoću u smjerovima koji su najvažniji za opterećene komponente.
- Rezana gredica od kovanog aluminija ubacuje se u alat za prešanje.
- Preša tjera trupac kroz matricu, oblikujući stijenke, izbočine i šupljine.
- Formirani dio se obrezuje, a ponekad i rasterećuje ili toplinski obrađuje.
- CNC obrada dovršava samo one značajke koje zahtijevaju konačnu točnost.
Jedna uz drugu: osnovne razlike u izvedbi
Timovi za nabavu obično uspoređuju procese na pet dimenzija: strukturna gustoća, čvrstoća i vijek trajanja, točnost dimenzija s površinskom obradom, toplinsko ponašanje i konzistencija serije. Tablica u nastavku sažima tipične ishode. Stvarni rezultati ovise o leguri, geometriji, kvaliteti alata i standardima inspekcije.
| Kriteriji | Aluminij za tlačni lijev | Hladna ekstruzija aluminija |
|---|---|---|
| Unutarnja struktura | Moguća plinska poroznost i skupljanje | Potpuno gusti, zatvoreni diskontinuiteti |
| Otpornost na zamor | Umjerena, osjetljiva na šupljine | Visoka, prikladna za ciklička opterećenja |
| Duktilnost | Često ograničeno | Općenito veći |
| Hrapavost oblikovane površine | Obično oko 1,6 do 3,2 mikrometra Ra | Obično oko 0,8 do 1,6 mikrometara Ra |
| Band kritične tolerancije | Često 0,1 mm ili više bez strojne obrade | Često 0,05 mm ili više na oblikovanim obilježjima |
| Pogodnost za lasersko zavarivanje | Ograničena poroznošću | Jaki, dosljedni rezultati zavarivanja |
| Konzistencija serije | Varira ovisno o pomaku procesa | Stabilan over long runs |
Gustoća i performanse bez pora
Gustoća je temelj za većinu drugih razlika. Plinska poroznost u tlačnim odljevcima nije uvijek vidljiva na površini, što je čini skrivenim rizikom. Kućište može proći vizualnu provjeru i još uvijek curiti pod pritiskom, ili može puknuti nakon nekoliko tisuća toplinskih ciklusa jer se praznina nalazi blizu putanje opterećenja. Hladno ekstrudirani dijelovi u potpunosti izbjegavaju prijelaz iz tekućeg u kruto, tako da su ti unutarnji diskontinuiteti rijetki. To je najvažnije za zatvorena kućišta senzora i bilo koji dio koji će biti laserski zavaren, jer kvaliteta zavara uvelike ovisi o tome što se nalazi ispod površine.
Čvrstoća i otpornost na zamor
Komponente u zglobovima robota i okruženjima šasije vozila rijetko otkazuju zbog jednog preopterećenja. Otkazuju zbog milijuna malih promjena naprezanja koja polako iniciraju pukotine na slabim točkama. Budući da hladna ekstruzija proizvodi gustu strukturu s usmjerenim strujanjem zrna, performanse zamora općenito su jače, osobito na rubovima, tankim rebrima i izbočinama. Tlačni odljevci mogu postići izvrsnu statičku čvrstoću, ali njihova niža duktilnost i osjetljivost na unutarnje šupljine mogu skratiti vijek trajanja pod vibracijama.
Točnost dimenzija i kvaliteta površine
Odljevci se skupljaju dok se hlade, a alat mora kompenzirati to kretanje. Postizanje uskih tolerancija obično znači dodavanje CNC obrade kritičnim površinama, provrtima i značajkama montaže. Hladno istiskivanje oblikuje dijelove bliže konačnim dimenzijama i proizvodi glatkije površine, tako da manje značajki zahtijeva sekundarnu strojnu obradu. Manje koraka strojne obrade znači manje događaja rukovanja, manje grešaka pri učvršćivanju i bolje pristajanje sklopa.
Toplinsko ponašanje i konzistencija serije
Upravljanje toplinom ključno je za lidarske module i kućišta senzora, gdje toplina iz elektronike mora doći do vanjske ljuske bez stvaranja vrućih točaka. Gusta stijenka bez praznina provodi toplinu predvidljivije od stijenke s razbacanim porama, što može neravnomjerno prekinuti protok topline. Tijekom proizvodnih ciklusa, pomicanje procesa u tlačnom lijevanju može promijeniti razine poroznosti od izmjene do izmjene. Hladna ekstruzija teži održavanju stabilnijeg izlaza, što smanjuje dolazni inspekcijski rad i pomaže da stope nedostataka ostanu niske tijekom vremena.
Vizualni pregled dviju proizvodnih ruta
Donji dijagram prikazuje redoslijed koraka u svakoj ruti. Ključna razlika leži u srednjoj fazi: tekući metal se skrućuje u jednom slučaju, dok čvrsta gredica teče plastično u drugom.
Scenariji primjene: gdje svaki proces odgovara
Nijedan proces nije univerzalno bolji. Pravi izbor ovisi o funkciji dijela, opterećenju koje nosi, zahtjevima za brtvljenje i zavarivanje i obujmu proizvodnje. Smjernice u nastavku odražavaju uobičajenu industrijsku praksu, a ne fiksno pravilo, a tehnički pregled trebao bi potvrditi svaki slučaj.
Gdje lijevanje pod pritiskom ostaje dobar izbor
- Kućišta niske preciznosti gdje je tolerancija dimenzija velikodušna, a izgled površine važniji je od unutarnjeg integriteta.
- Nestrukturalni poklopci i školjke koje podnose malo opterećenje i ne zahtijevaju brtvljenje pod pritiskom.
- Vrlo složena geometrija tankih stijenki pri velikom volumenu gdje je trošak alata po dijelu dominantan pokretač.
- Projekti u kojima se dizajn još uvijek mijenja i brze iteracije alata važnije su od dugoročnih podataka o zamoru.
Gdje hladna ekstruzija donosi jasne prednosti
- Kućišta lidara i kućišta automobilskih kamera koja moraju ostati zabrtvljena i dimenzijski stabilna tijekom temperaturnih ciklusa.
- Strukturni dijelovi humanoidnog robota koji doživljavaju kontinuirano recipročno gibanje i moraju se oduprijeti pucanju uslijed zamora.
- Komponente bespilotnih letjelica koje nose velika dinamička opterećenja gdje su težina i pouzdanost važni.
- Dijelovi koji zahtijevaju lasersko zavarivanje ili visoku zrakonepropusnost, gdje gusti osnovni materijal poboljšava konzistenciju zavara.
Slika troškova: Jedinična cijena u odnosu na ukupne troškove
Uobičajena pretpostavka je da je lijevanje pod pritiskom uvijek jeftinije. To vrijedi za jediničnu cijenu jednostavnog dijela u vrlo velikoj količini, ali ukupni trošak uključuje otpad, preradu, inspekciju, sekundarnu strojnu obradu, povrate na teren i vrijeme inženjera potrošeno na rješavanje problema s kvalitetom. Niža navedena cijena može postati skuplja opcija nakon što se izbroje ti skriveni troškovi.
Hladno istiskivanje obično zahtijeva veće početno ulaganje alata i pažljivije postavljanje trupaca i preše. Njegova snaga leži u prinosu i predvidljivosti. Kada je manje dijelova odbijeno, potrebno je manje operacija strojne obrade, a učinak ostaje dosljedan kroz smjene, cijena po dobrom dijelu može se povoljno usporediti tijekom životnog vijeka programa. Kupci bi trebali zatražiti procjenu ukupnog troška vlasništva, a ne uspoređivati samo jedinične ponude.
Savjeti za dizajn za specifikaciju aluminijskih preciznih dijelova
Koji god put odabrali, jasna specifikacija smanjuje rizik. Crteži koji opisuju funkciju, a ne samo geometriju, pomažu dobavljačima da preporuče ispravan proces i rano označe probleme. Timovi koji rade s pouzdanim hladno istiskivanje aluminijskih dijelova dobavljač često najviše dobiva od ranih pregleda dizajna.
- Odredite koje značajke nose opterećenje, brtvljenje ili provode toplinu i označite ih kao kritične na crtežu.
- Lagano odredite prijelaze debljine stijenke kako biste izbjegli koncentraciju naprezanja pri oštrim promjenama.
- Definirajte hrapavost površine samo tamo gdje je bitno, kao što su brtvene površine i ležišta ležaja.
- Navedite metodu inspekcije za unutarnju cjelovitost, kao što je ispitivanje curenja ili odvajanje uzoraka.
- Navedite očekivani obujam proizvodnje i godišnju prognozu kako bi dobavljač mogao planirati alate i kapacitet.
- Dogovorite se o prvom planu pregleda artikla i kriterijima prihvaćanja prije puštanja alata u promet.
Uobičajene pogreške koje treba izbjegavati
- Pooštravanje svake tolerancije na istu vrijednost, što povećava troškove bez poboljšanja funkcije.
- Zanemarivanje zamornih opterećenja tijekom projektiranja i provjera samo statičke čvrstoće.
- Ostavljanje izbora procesa otvorenim bez davanja dobavljaču zahtjeva za izvedbom iza toga.
Što tražiti kod dobavljača preciznog aluminija
Znanje o procesu samo je dio slike. Dobavljač koji proizvodi precizne aluminijske komponente za zahtjevne industrije trebali bi moći pokazati kontrolu u cijelom lancu od gredice do gotovog dijela. Kontrolni popis u nastavku pomaže kupcima da procijene sposobnost prije nego što se obvežu na projekt.
- Iskustvo s hladnom ekstruzijom i CNC strojnom obradom kao integriranim radnim procesom, a ne odvojenim podugovorenim koracima.
- Dokumentirana mogućnost inspekcije, uključujući mjerenje dimenzija, površinske provjere i ispitivanje internog integriteta.
- Postupci čišćenja i površinske obrade prikladni za zapečaćene ili zavarene sklopove.
- Spremnost za pregled crteža, predlaganje prilagodbi dizajna i podrška za prilagođene OEM i ODM programe.
- Jasne evidencije kontrole procesa koje pokazuju kako se održava dosljednost serije tijekom dugih proizvodnih ciklusa.
Zaključak: usklađivanje procesa s ciljem izvedbe
Za precizne dijelove koji moraju ostati gusti, dimenzionalno stabilni i otporni na zamor tijekom dugog životnog vijeka, hladna ekstruzija nudi strukturne prednosti kojima se teško može usporediti lijevanje pod pritiskom. Tlačni lijev još uvijek zaslužuje svoje mjesto u jednostavnijim aplikacijama s manjim stresom i velikim volumenom gdje njegova brzina i ekonomičnost alata imaju smisla. Najbolja odluka počinje s funkcijom dijela, a ne s nazivom procesa.
Ako vaš sljedeći projekt uključuje kućišta senzora, strukture robota ili komponente bespilotnih letjelica, podijelite crteže i zahtjeve za performansama što prije. Detaljan pregled geometrije, opterećenja i potreba za brtvljenjem pokazat će koja ruta odgovara, a provjera uzorka će to potvrditi prije nego što počne puna proizvodnja.
Često postavljana pitanja
P1: Je li hladna ekstruzija uvijek skuplja od lijevanja pod pritiskom?
Nije nužno. Hladna ekstruzija obično zahtijeva veće početne troškove alata i postavljanja, ali može smanjiti ukupne troškove kada se manje dijelova odbacuje, potrebno je manje koraka strojne obrade, a povrati na teren opadaju. Usporedba ukupnih troškova vlasništva daje točniju sliku nego usporedba samih jediničnih cijena.
P2: Mogu li se dijelovi od tlačno lijevanog aluminija koristiti u zatvorenim ili vodootpornim kućištima?
Da, uz pravilan dizajn, kontrolu procesa i ispitivanje nepropusnosti. Međutim, unutarnja poroznost u debljim dijelovima može stvoriti putove curenja koje je teško uočiti vizualno. Za kućišta sa strogim zahtjevima za brtvljenje, gusti osnovni materijal često smanjuje ovaj rizik i poboljšava konzistenciju.
P3: Zašto je otpornost na zamor važna za dijelove robota i dronova?
Ovi dijelovi doživljavaju opetovana opterećenja tijekom kretanja i vibracija. Pukotine uzrokovane zamorom obično počinju kod malih nedostataka ili koncentracija naprezanja i polako rastu tijekom mnogih ciklusa. Gusta, usmjerena struktura zrna pomaže odgoditi početak pukotine, što produljuje životni vijek pod kontinuiranim kretanjem.
P4: Koju toleranciju može postići hladna ekstruzija na kritičnim značajkama?
Na mnogim oblikovanim elementima moguće je postići tolerancije od oko 0,05 mm ili veće, ovisno o geometriji, materijalu i stanju alata. Završna strojna obrada može poboljšati značajke koje zahtijevaju još strožu kontrolu. Rani razgovor s dobavljačem pomaže u postavljanju realnih tolerancija za svaku značajku.
P5: Kako mogu odlučiti koji proces navesti za novi dizajn?
Započnite popisom funkcionalnih zahtjeva: opterećenja, brtvljenje, zavarivanje, prijenos topline i očekivani volumen. Ako je dio konstrukcijski, zabrtvljen ili kritičan zbog zamora, hladna ekstruzija zaslužuje ozbiljnu procjenu. Ako je dio jednostavan, nekritičan i proizveden u velikim količinama s velikim tolerancijama, lijevanje pod pritiskom može biti ekonomičnije. Testiranje uzoraka na obje rute može potvrditi izbor.

-
Broj telefona
+86-0572-2210226Broj telefona
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Zgrada B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, KinaQrCode
-
Brze veze
Dom Proizvodi O nama Sposobnosti Industrije Vijesti Kontaktirajte nas -
Istražite
Aluminijska školjka kamere vozila Hladna ekstruzija aluminija Aluminijski dijelovi za hladno kovanje -
slobodno nas kontaktirajte