Vijesti iz industrije
 Oct 01, 2026
 Objavio Administrator
Zašto aluminijska kućišta odlučuju hoće li vaš automobilski senzor preživjeti cestu
Zašto je kućište senzora inženjerska odluka, a ne detalj pakiranja
Modul kamere koji izbacuje dva piksela izvan poravnanja, radarska jedinica koja se pregrijava na ljetnoj autocesti, LiDAR kućište koje se zamagljuje nakon pranja pod pritiskom: to nisu kvarovi senzora. Oni su stambeni kvarovi. U trenutku kada platforma vozila dostigne validaciju, kućište je već popravilo toplinski put, optičke podatke, integritet brtve i proračun korozije za sljedećih petnaest godina.
Moderna vozila nose sve veći broj senzora. Kamera, radar, LiDAR, ultrazvuk i jedinice za osjet okoline postavljaju različite zahtjeve kućištu koje ih štiti. Optički senzor brine o ravnosti i paralelizmu. Radarski modul brine o dimenzionalnoj stabilnosti preko temperature. LiDAR jedinica brine o izvlačenju topline iz malog, vrućeg paketa. Svi oni brinu o vlazi, prašini, soli i vibracijama.
Aluminij je postao zadano rješenje za većinu ovih kućišta, i to s dobrim razlogom. Nudi omjer čvrstoće i težine s kojim se čelik ne može mjeriti, toplinsku vodljivost u rasponu od 200 do 230 W/m·K, prirodnu otpornost na koroziju kroz sloj pasivnog oksida i potpunu kompatibilnost s eloksiranjem, premazivanjem prahom i laserskim zavarivanjem. Zanimljiv inženjerski posao nije u odabiru aluminija. U odabiru je koji aluminij, proizveden koji način, držan koji tolerancije.
Ovaj vodič obrađuje šest faktora odabira redoslijedom kojim se pojavljuju u stvarnom programu: materijal, tolerancija i pristajanje, upravljanje toplinom, zaštita od prodora, obrada površine i lanac opskrbe. Svaki odjeljak uključuje pitanja koja vrijedi postaviti proizvodnom partneru prije rezanja alata.
Temeljni kompromis
Svaka odluka o kućištu mijenja masu protiv krutosti, toleranciju protiv cijene i toplinsku izvedbu protiv mogućnosti izrade. Ne postoji univerzalno točna specifikacija, samo specifikacija koja odgovara načinima kvara senzora.
Faktor 1: Odabir materijala u cijelom spektru aluminijskih legura
Legura određuje čvrstoću, toplinsku vodljivost, korozijsko ponašanje, zavarljivost i koliko će dobro površina biti anodizirana. Pogrešan odabir kasnije se pojavljuje kao ogoljene niti, vruća točka koja nikada ne nestaje ili završna obrada koja se mrlja nakon premazivanja.
| Legura | Tipični profil nekretnine | Najbolje odgovara kućištima senzora |
|---|---|---|
| Al1070 | Visoka čistoća, vrlo visoka toplinska vodljivost, izvrsna laserska zavarljivost | Hermetički zatvorena kućišta, toplinski kritični moduli |
| 6061 | Dobra čvrstoća, odlična otpornost na koroziju, zavarivanje | Strukturalna kućišta, montažni nosači |
| 6063 | Izvrsna mogućnost ekstrudiranja, glatka površina | Složeni profili, integrirana tijela hladnjaka |
| 7075 | Vrlo visoka čvrstoća, otporan na zamor | Nosači za velika opterećenja i vibracije kritični |
Kako suziti izbor
- Raspon radne temperature i vršno toplinsko opterećenje
- Zahtjevi za put mehaničkog opterećenja i pričvršćivače
- Metoda brtvljenja, posebno je li planirano lasersko zavarivanje
- Zahtjevi za završnu obradu površine i premazivanje
- Dostupnost u potrebnom obliku ekstruzije ili kovanja
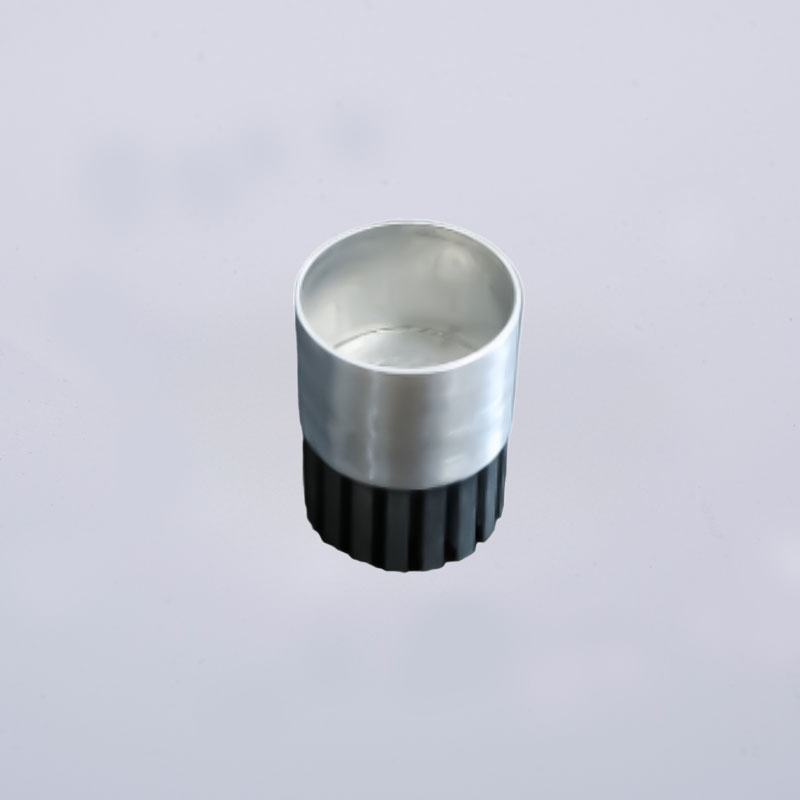
Za toplinski kritične i hermetički zatvorene pakete senzora često se navode legure visoke čistoće kao što je Al1070 jer kombiniraju širenje topline s pouzdanim laserskim zavarivanjem. Za strukturne nosače koji također djeluju kao odvodi topline, 6061 ili 6063 obično daju bolju ravnotežu cijene i obradivosti. Točke za ugradnju jake vibracije guraju se prema 7075.
Faktor 2: Tolerancija dimenzija i prilagodba
Kućište senzora obavlja dva precizna posla odjednom. On locira optičke ili elektromagnetske komponente jedne u odnosu na druge i zatvara zaštitu od okoline. Oba posla su problemi s tolerancijom.
| Klasa značajki | Tipični zahtjev | Proces koji to isporučuje |
|---|---|---|
| Opće dimenzije | plus ili minus 0,1 mm | Hladna ekstruzija ili lijevanje pod pritiskom |
| Kritične značajke | plus ili minus 0,02 mm | CNC dorada nakon oblikovanja |
| Optičke montažne površine | Ravnost i paralelnost u mikronskom području | Precizni CNC s CMM provjerom |
Zašto proces oblikovanja postavlja strop
Hladno istiskivanje proizvodi gotovo neto oblike s dobrom preciznošću dimenzija i gustom strukturom zrna. CNC obrada zatim dovodi kritične značajke u konačnu toleranciju bez narušavanja cjelokupne geometrije. Kombinacija je ono što omogućuje da kućište bude strukturalno zdravo i optički precizno u isto vrijeme.
Provjera je dio specifikacije
- Kontrola koordinatnog mjernog stroja za referentnu točku i položaj
- Optički komparatori za provjeru profila
- Profilometrija površine za ravnost i hrapavost
- Dokumentirani zapisi inspekcije za stabilnost PPM-a
Praktično pravilo
Navedite uske tolerancije samo tamo gdje ih senzor stvarno treba. Svaki mikron dodatne preciznosti dodaje vrijeme strojne obrade, a vrijeme strojne obrade najkontroliranija je troškovna poluga u programu.
Faktor 3: Rasipanje topline i upravljanje toplinom
Moduli kamere, radara i LiDAR-a kontinuirano stvaraju toplinu tijekom rada. Porast temperature smanjuje točnost, ubrzava starenje komponenti i uvodi toplinski pomak koji nijedna rutina kalibracije ne može u potpunosti nadoknaditi. Kućište je primarni izmjenjivač topline.
Principi toplinskog dizajna
- Povećajte vanjsku površinu za konvekciju
- Održavajte neprekinuti put topline od izvora do vanjskog zida
- Izbjegavajte unutarnju poroznost koja djeluje kao toplinska barijera
- Uskladite geometriju i orijentaciju peraja sa smjerom strujanja zraka
- Odaberite površinske tretmane koji ne izoliraju kućište
Utjecaj procesa na toplinsku izvedbu
Hladna ekstruzija proizvodi gustu strukturu, uglavnom bez pora. Budući da toplina mora putovati kroz čvrsti metal, uklanjanjem poroznosti čuva se neprekinuti toplinski put. U usporednom testiranju, kućišta od hladnog ekstrudiranog aluminija pokazala su toplinsku izvedbu do 2,36 puta bolju od ekvivalentnih kućišta od lijevanog tlačnog lijeva, uglavnom zato što lijevanje pod pritiskom uvodi plinsku poroznost koja prekida vodljivost.
| Značajka dizajna | Toplinska korist |
|---|---|
| Integrirana rebra hladnjaka | Povećava konvektivnu površinu |
| Termalni jastučići ili punila za praznine | Zatvara zračne raspore između komponente i zida |
| Montažna površina šasije | Omogućuje sekundarni put provođenja |
| Tanke, vodljive prevlake | Čuva prijenos topline na površini |
Faktor 4: Zaštita od prodora i strategija brtvljenja
Vanjski senzor vidi kišu, prskanje po cesti, prašinu, sol i ponovljene promjene temperature. Zaštita od prodora je ono što održava unutrašnjost suhom i čistom tijekom životnog vijeka vozila.
| Ocjena | Razina zaštite | Tipični položaj senzora |
|---|---|---|
| IP67 | Otporan na prašinu, zaštićen od privremenog potapanja | Jedinice radara i kamere montirane na tijelo |
| IP68 | Otporan na prašinu, zaštićen od kontinuiranog uranjanja | Nisko postavljeni ili izloženi moduli |
| IP69K | Zaštićeno od ispiranja pod visokim pritiskom i visokom temperaturom | Senzori za gospodarska vozila i vanceste |
Metode brtvljenja i njihovi zahtjevi za smještaj
- O-prstenovi utori: zahtijevaju precizne dimenzije utora i glatke površine za brtvljenje
- Brtveni kanali: potrebna je dosljedna dubina kanala i završna obrada površine
- Lasersko zavarivanje: zahtijeva zavarljivu leguru visoke čistoće i čiste spojne površine
- Ultrazvučno zavarivanje: ovisi o kontroliranim energetskim direktorima i konzistentnosti materijala
- Lijepljenje ljepilom: osjetljiv na površinsku kontaminaciju i hrapavost
Nepropusnost na pritisak počinje s materijalom. Struktura bez pora nema propuštanja za početak, zbog čega se hladno istiskivanje često specificira za zatvorena kućišta senzora. Ultrazvučno čišćenje prije brtvljenja ili lijepljenja uklanja ulja i čestice koje bi inače stvorile kanal ili slabu vezu.
Pečaćenje uvida
Većina curenja na terenu vodi do sučelja, a ne do masovnog materijala. Geometrija utora, hrapavost površine i čistoća zaslužuju isto toliko pažnje kao i specifikacija legure.
Faktor 5: Površinska obrada i otpornost na koroziju
Vanjska kućišta suočavaju se sa sprejom soli, kemikalijama s ceste, izloženošću ultraljubičastom zračenju i toplinskim ciklusima. Površinska obrada osigurava otpornost na koroziju, otpornost na trošenje i kvalitetu izgleda koju moduli vidljivih senzora sada zahtijevaju.
| Liječenje | Karakteristike | Kada navesti |
|---|---|---|
| Anodiziranje | Debeli sloj tvrdog oksida, izvrsna otpornost na koroziju, mogućnosti boja | Vanjska kućišta kojima je potrebna izdržljivost i izgled |
| Bojanje u prahu | Izdržljiva debela završna obrada, širok raspon boja, dobra zaštita od korozije | Vidljivi poklopci i nosači |
| Pretvorbeni premaz | Tanak, vodljiv, dobar za uzemljenje | Sučelja koja zahtijevaju električni kontinuitet |
| Lasersko označavanje | Trajna identifikacija i sljedivost | Numeriranje dijelova i praćenje serije |
Kriteriji odabira
- Ozbiljnost izloženosti okoliša i očekivani vijek trajanja
- Zahtjevi za izgled i boju
- Potreba za električnom vodljivošću ili izolacijom
- Dostupnost troškova i procesa
Završna obrada površine prije premazivanja važnija je nego što većina timova očekuje. Niža hrapavost poboljšava prianjanje premaza i daje ujednačeniji konačni izgled. Hladna ekstruzija daje izvrsnu već oblikovanu površinu, što smanjuje pripremni rad potreban prije eloksiranja ili premazivanja prahom.
Faktor 6: Vrijeme isporuke, kapacitet i pouzdanost opskrbnog lanca
Automobilski razvojni ciklusi su komprimirani. Kućište koje kasno stigne odgađa validaciju, PPAP i početak proizvodnje, bez obzira na to koliko je dobro napravljeno.
Gdje zapravo ide vrijeme isporuke
- Dizajn i izrada alata
- Prvo uzorkovanje i odobrenje artikla
- Planiranje proizvodnje i nabava materijala
- Red čekanja za obradu površine
- Pregled, pakiranje i otprema
Pitanja o kapacitetu koja vrijedi postaviti
- Koliko linija za ekstruziju je dostupno i u kojem rasponu tonaže
- Koliki je godišnji kapacitet jedinice
- Izvodi li se CNC obrada u kući
- Anodiziranje i nanošenje praha izvodi se u kući
- Može li se dobavljač proširiti od prototipa do masovne proizvodnje bez prekvalifikacije
Vertikalna integracija najjači je pokazatelj pouzdanosti rasporeda. Kada ekstruzija, hladna ekstruzija, CNC strojna obrada i površinska obrada stanu pod jedan krov, primopredaje nestaju, petlje povratnih informacija o kvaliteti se skraćuju, a raspored prestaje ovisiti o redovima čekanja trećih strana. Dugoročna partnerstva za dodatke od plastike i nehrđajućeg čelika dodatno pojednostavljuju nabavu cjelovitog sklopa senzora.
Uvid u lanac opskrbe
Tražite brojeve kapaciteta, a ne tvrdnje o kapacitetu. Godišnja jedinica proizvodnje, broj linija i raspon tonaže mogu se provjeriti. Općenite izjave o proizvođaču pune usluge nisu.
Kontrolni popis za odabir prilagođenih aluminijskih kućišta senzora
| Faktor | Pitanje za postaviti | Kako dobro izgleda |
|---|---|---|
| Materijal | Koja legura uravnotežuje toplinske, mehaničke i korozijske potrebe? | Legura visoke čistoće za toplinsko i zavarivanje, 6061 ili 6063 za strukturne |
| Tolerancija | Koja su odstupanja potrebna za optičko poravnanje i brtvljenje? | 0,1 mm općenito, 0,02 mm na kritičnim značajkama |
| Toplinski | Koje je toplinsko opterećenje i potreban toplinski put? | Gusta, pore-free wall with integrated fins |
| IP ocjena | Koja se metoda ocjenjivanja i brtvljenja primjenjuje? | Materijal bez pora, čista sučelja, validirani zavar ili brtva |
| Površina | Kakva izloženost i izgled su potrebni? | Anodiziranje or powder coating matched to environment |
| Vrijeme isporuke | Koji je vremenski okvir od zamrzavanja dizajna do SOP-a? | Integrirani kapacitet ekstruzije, CNC i završne obrade |
| Kvaliteta | Koji su PPM ciljevi i dokumentacija potrebni? | Dokumentirana inspekcija, CMM podaci, dosljedan PPM |
Hladno istiskivanje aluminija u odnosu na lijevanje pod pritiskom za kućišta senzora
Ova se usporedba pojavljuje u gotovo svakom programu kućišta senzora, a odgovor ovisi o tome koji je način kvara najvažniji.
| Atribut | Hladna ekstruzija | Lijevanje pod pritiskom |
|---|---|---|
| Unutarnja poroznost | U biti bez pora | Plinska poroznost je uobičajena |
| Toplinski path | Neprekidan, do 2,36 puta bolji u usporednim testovima | Isprekidano porama i inkluzijama |
| Nepropusnost na pritisak | Izvrsno, bez curenja | U nekim slučajevima zahtijeva impregnaciju ili brtvljenje |
| Dimenzijska točnost | Dobar u obliku, odličan nakon CNC-a | Dobro za složenu geometriju |
| Najbolje odgovara | Zatvorena, toplinski kritična kućišta senzora | Složene geometrije tankih stijenki s manjim toplinskim zahtjevima |
Tamo gdje senzor mora biti hermetički zatvoren ili mora odvajati značajnu količinu topline, hladna ekstruzija ima strukturnu prednost koju niti jedan nizvodni proces ne može u potpunosti oporaviti. Tamo gdje dominira složenost geometrije, a toplinsko opterećenje je skromno, lijevanje pod pritiskom ostaje konkurentno.
Često postavljana pitanja
P1: Koja je aluminijska legura najbolja za kućište senzora za automobile?
Ne postoji samo jedna najbolja legura. Legure visoke čistoće kao što je Al1070 odgovaraju toplinski kritičnim i laserski zavarenim kućištima. 6061 i 6063 odgovaraju konstrukcijskim kućištima i složenim ekstrudiranim profilima. 7075 odgovara nosačima s visokim opterećenjem ili kritičnim vibracijama. Ispravan izbor ovisi o radnoj temperaturi, mehaničkom opterećenju, načinu brtvljenja i zahtjevima završne površine.
P2: Koja se tolerancija realno može postići na kućištu senzora?
Opće dimenzije obično se drže oko 0,1 mm nakon hladnog istiskivanja ili tlačnog lijevanja. Kritične značajke mogu doseći oko 0,02 mm s CNC doradom. Optičke montažne površine često zahtijevaju ravnost i paralelnost u mikronskom rasponu, što je potvrđeno CMM inspekcijom.
P3: Zašto hladna ekstruzija termički nadmašuje lijevanje pod pritiskom?
Lijevanje pod pritiskom unosi plinsku poroznost u metal. Poroznost prekida put vodljivosti i stvara lokalne vruće točke. Hladna ekstruzija proizvodi gustu strukturu, uglavnom bez pora, tako da toplina putuje kroz čvrsti metal. Usporedno testiranje pokazalo je do 2,36 puta bolju toplinsku izvedbu za hladno ekstrudirana kućišta.
P4: Koju IP ocjenu treba ciljati kućište vanjskog automobilskog senzora?
IP67 je uobičajen za jedinice radara i kamere montirane na tijelo. IP68 odnosi se na nisko postavljene ili kontinuirano izložene module. IP69K je specificiran tamo gdje dolazi do ispiranja pod visokim pritiskom i visokom temperaturom, kao što su komercijalna vozila i primjene izvan autocesta.
P5: Utječe li površinska obrada na rasipanje topline?
Da. Debeli izolacijski premazi dodaju toplinsku otpornost na površini. Anodizirajući i pretvorbeni premazi općenito su dovoljno tanki da očuvaju prijenos topline, dok se teške praškaste premaze trebaju procijeniti u odnosu na toplinski proračun.
P6: Kako se može smanjiti vrijeme isporuke za novi program kućišta senzora?
Odaberite dobavljača s integriranom ekstruzijom, hladnom ekstruzijom, CNC strojnom obradom i površinskom obradom. Interna kontrola procesa uklanja redove trećih strana, skraćuje petlju uzorkovanja i smanjuje rizik od klizanja rasporeda između koraka procesa.
P7: Što treba uključiti u zahtjev za ponudu?
Pružite 3D modele i 2D crteže s referentnom strategijom, preferencijama legure ili zahtjevima za performanse, načinom brtvljenja, ciljnom IP ocjenom, specifikacijom površinske obrade, godišnjom količinom i potrebnim ključnim točkama isporuke. DFM povratne informacije u fazi ponude često sprječavaju kasnije promjene alata.
Određivanje pravog smještaja počinje s pravim pitanjima
Kućište senzora je termalni uređaj, precizno učvršćenje, brtva i barijera protiv korozije u isto vrijeme. Svaki od šest gore navedenih čimbenika može postati ograničavajući ovisno o primjeni. Timovi koji to dobro shvate obično su oni koji prvo definiraju načine kvarova, a zatim specificiraju materijal, toleranciju, toplinski dizajn, brtvljenje, završnu obradu i lanac opskrbe u odnosu na te načine kvara.
Kada ocjenjujete proizvodnog partnera, tražite mogućnost integriranog procesa, a ne katalog. Ekstruzija, hladna ekstruzija, CNC obrada, ultrazvučno čišćenje, površinska obrada i potpuna inspekcija pod jednim krovom je ono što pretvara specifikaciju u ponovljivi dio. Ista integracija je ono što čini dijelovi za hladno istiskivanje aluminija izvediv za zapečaćena i toplinski kritična kućišta senzora u količini proizvodnje.
Rano pošaljite crteže i zahtjeve za izvedbom. DFM povratne informacije u fazi ponude daleko su jeftinije od izmjene alata nakon prvog članka.

-
Broj telefona
+86-0572-2210226Broj telefona
+86-13819283977 +86-13655726561 +86-13567228000Adresa
Zgrada B, Innovation and Entrepreneurship Industrial Park, No. 288, Yansan Road, Huzhou City, Zhejiang Province, KinaQrCode
-
Brze veze
Dom Proizvodi O nama Sposobnosti Industrije Vijesti Kontaktirajte nas -
Istražite
Aluminijska školjka kamere vozila Hladna ekstruzija aluminija Aluminijski dijelovi za hladno kovanje -
slobodno nas kontaktirajte